机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 120|回复: 0

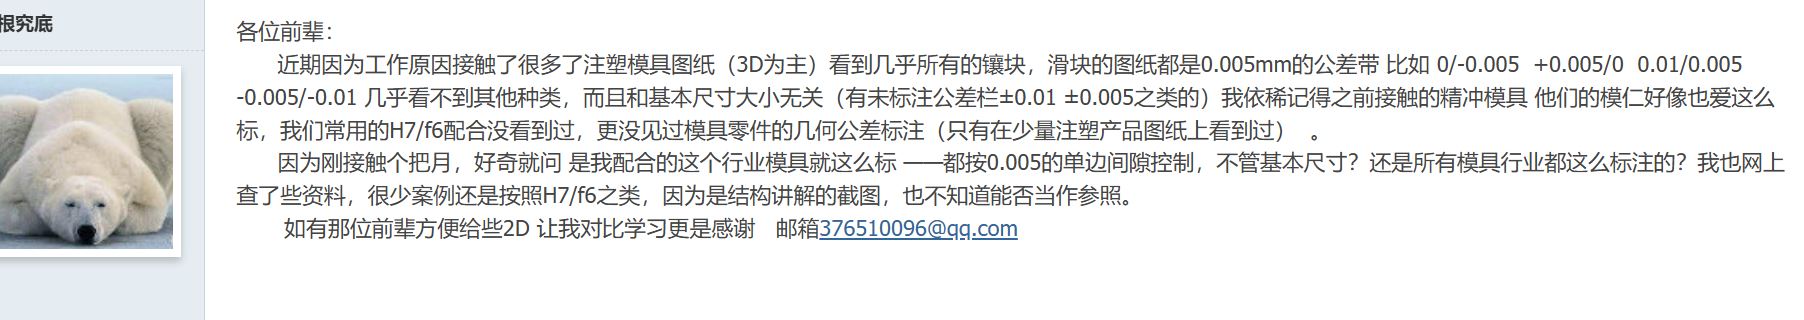
模具零件全标成0.005的公差带

[复制链接]

2万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
230084
发表于 昨天 13:14 | 显示全部楼层 |阅读模式


模具不需要像通用机械那样,每个尺寸都按公差带严格标注、保证完全互换,而是遵循 “基准严控、关键尺寸严标、配合尺寸标目标、非关键尺寸放宽” 的原则:
所有成型尺寸(型腔、型芯、镶块成型面):按塑件公差的 1/3~1/5 设定模具制造公差,单边或双向标注;
标准件安装尺寸(导柱孔、顶针孔、定位销孔、螺丝孔):按对应标准件的配合要求标注,通常用 H7、H6 等;
模具基准尺寸(分型面平面度、基准角垂直度、定位销孔位置度):不仅要标尺寸公差,还要标几何公差。


对于镶块与模板、滑块与滑槽这类两个非标准件的配合面,不需要两个零件都单独标注严苛的零件公差,正确的标注方式是:
其中一个零件(通常是模板上的槽、孔)标注基准公差(比如 H7);
另一个零件(镶块、滑块)标注 “配做”,并明确最终配合要求,比如 “配做,保证单边间隙 0.005mm”“配做,保证过盈 0.003~0.005mm”。
这种标注既给了加工者配磨的空间,又明确了最终的公差目标。


对于不影响配合、不影响成型的自由尺寸,比如镶块减重槽、冷却水孔位置、非基准外形,不需要每个都标公差,只需要在图纸技术要求里统一说明:
未注尺寸公差按 GB/T 1800 IT14 级;
未注形位公差按 GB/T 1184 K 级。
这就既保证了加工有章可循,又避免了图纸标注冗余。


不分功能、不分尺寸,统一标 0.005,属于过度标注 + 懒政设计,用一个 “看起来高精度” 的数值代替针对性设计,实际生产中根本做不到,最终还是靠配做达标,公差标注形同虚设。
关键尺寸也不标公差,全靠师傅经验配做,属于作坊式生产,质量完全依赖工人个人水平,没有可复制性,也没有质量保障。

通用机械是批量生产,必须靠尺寸 + 几何公差保证零件互换;但模具是单件定制,绝大多数零件采用 “配做” 逻辑。
滑槽先加工好,滑块配磨到合适间隙;镶块孔加工好,镶块配磨到目标过盈。这种模式下,平行度、直线度、垂直度等几何公差隐含在配装过程中,靠加工设备的固有精度保证,不需要单独标注。
模具核心工序,如平面磨、成型磨、坐标镗、慢走丝本身附带形位精度:比如平面磨的平面度默认≤0.003mm/100mm,慢走丝割孔的垂直度默认≤0.002mm。中小工厂默认 “加工精度满足使用要求”,因此不额外标注。

塑件本身有 GB/T 22637-2008《塑料模塑件几何公差》,只是普及率很低;且高精度模具(医疗、连接器、光学类)的图纸是会完整标注几何公差的,只是这类模具占比不高。
回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-9-16 18:10 , Processed in 0.069749 second(s), 20 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表